- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
कुन मोल्डबेस र मानक भाग कम्पोनेन्टहरू प्रेसिजन इन्जेक्शन मोल्डहरूको लागि आवश्यक छन्?
सटीक इंजेक्शन मोल्डिंग गुफा र कोर भन्दा बढी निर्भर गर्दछ। मोल्ड आधारले संरचनात्मक रूपरेखा प्रदान गर्दछ जसले मोल्डिङ प्रणालीलाई सँगै राख्छ, जबकि मानक कम्पोनेन्टहरूले पङ्क्तिबद्धता, आन्दोलन, स्थिति, र भाग इजेक्शन नियन्त्रण गर्दछ। यदि यी तत्वहरू नराम्रोसँग मिल्दोजुल्दो वा गलत रूपमा निर्मित छन् भने, समस्याहरू जस्तै फ्ल्यास, असमान पहिरन, असंगत भाग आयामहरू, गाह्रो मोल्ड खोल्ने, र समय भन्दा पहिले उपकरण विफलता हुन सक्छ। दायाँ चयन गर्दैमोल्डबेस र मानक भागत्यसकारण कम्पोनेन्टहरू भरपर्दो इंजेक्शन मोल्ड निर्माण गर्नको लागि आधारभूत चरण हो।
राम्रोसँग इन्जिनियर गरिएको मोल्ड एसेम्बलीले उपयुक्त प्लेट सामग्री, सही मेसिनिङ, भरपर्दो मार्गनिर्देशन प्रणाली, सही रूपमा चयन गरिएको इजेक्टर कम्पोनेन्टहरू, र उपयुक्त सामानहरू संयोजन गर्दछ। आवश्यक कन्फिगरेसन मोल्ड साइज, राल विशेषताहरू, गुहा लेआउट, इंजेक्शन दबाब, उत्पादन भोल्युम, र इंजेक्शन मोल्डिंग मेसिन को विशिष्टता संग भिन्न हुन्छ।मोल्डबर्गर मोल्ड उद्योग कं, लिमिटेडP20 स्टील, 1.2311 ग्रेड स्टिल, SUJ2 गाईड कम्पोनेन्टहरू, र SKD61 इजेक्टर पिनहरू कभर गर्ने प्रकाशित विनिर्देशहरू सहित औद्योगिक अनुप्रयोगहरूको लागि मोल्ड आधारहरू र सटीक मोल्ड कम्पोनेन्टहरू आपूर्ति गर्दछ। प्रत्येक कम्पोनेन्टको प्रकार्य र चयन मापदण्ड बुझ्दा मोल्ड डिजाइनरहरू र खरिद टोलीहरूलाई थप सूचित निर्णयहरू लिन मद्दत गर्दछ।
सामग्रीको तालिका
1. स्थिर इंजेक्शन मोल्डको लागि कुन मोल्ड आधार प्लेटहरू आवश्यक छन्?
2. कुन मानक कम्पोनेन्टले पङ्क्तिबद्धता, आन्दोलन, र इजेक्शन नियन्त्रण गर्छ?
3. सामग्री, सहिष्णुता, र निर्माण गुणस्तर कसरी मूल्याङ्कन गर्नुपर्छ?
स्थिर इंजेक्शन मोल्डको लागि कुन मोल्ड आधार प्लेटहरू आवश्यक छन्?
मोल्ड आधार भनेको समर्थन गर्ने संरचना हो जसले गुहा, कोर, मार्गनिर्देशन प्रणाली, इजेक्शन मेकानिज्म, र अन्य कार्यात्मक तत्वहरूलाई तिनीहरूको इच्छित स्थानहरूमा राख्छ। इंजेक्शन मोल्डिंग को समयमा, विधानसभा क्ल्याम्पिंग बल, इंजेक्शन दबाब, बारम्बार खोल्ने र बन्द गर्ने, र थर्मल परिवर्तनहरूको अधीनमा छ। आधारले यी परिचालन अवस्थाहरूमा आयामी स्थिरता कायम गर्नुपर्छ। जब पनि गुफा र कोर सही तरिकाले मेसिन गरिएको छ, अपर्याप्त प्लेट कठोरता वा खराब पङ्क्तिबद्धताले अन्तिम मोल्ड गरिएको भागलाई असर गर्न सक्छ।
प्लेट व्यवस्था मोल्ड डिजाइन मा निर्भर गर्दछ। एक परम्परागत दुई-प्लेट मोल्डमा सामान्यतया शीर्ष क्ल्याम्पिङ प्लेट, गुहा प्लेट, कोर प्लेट, समर्थन प्लेट, स्पेसर ब्लकहरू, इजेक्टर प्लेटहरू, र तल क्ल्याम्पिङ प्लेट समावेश हुन्छ। थप जटिल टुलिङलाई स्लाइडर, लिफ्टर, तातो धावकहरू, वा विशेष इजेक्शन व्यवस्थाहरू समायोजन गर्न थप प्लेटहरू वा इन्सर्टहरू आवश्यक पर्दछ। प्रत्येक प्लेटको परिभाषित मेकानिकल भूमिका हुन्छ, र यसको आयामहरू नाममात्र मोल्ड साइजको सन्दर्भमा मात्र चयन गर्नुको सट्टा मोल्ड लेआउटद्वारा निर्धारण गर्नुपर्छ।
कुन प्लेटहरू मुख्य संरचनात्मक एसेम्बली बनाउँछन्?
मोल्ड आधार निर्दिष्ट गर्दा निम्न घटकहरू सामान्यतया विचार गरिन्छ:
- शीर्ष clamping प्लेट:मोल्डको स्थिर पक्षलाई इन्जेक्शन मोल्डिङ मेसिनको निश्चित प्लेटमा जडान गर्दछ। यसले माथिल्लो मोल्ड एसेम्बलीको लागि माउन्टिङ सतह प्रदान गर्दछ र आवश्यक भएमा स्प्रू बुशिङ समायोजन गर्दछ।
- गुहा प्लेट:गुहा सम्मिलित गर्न समर्थन गर्दछ वा सीधा गुहा मिसिन समावेश गर्दछ। यसको सपाटता, मोटाई, र कठोरताले क्ल्याम्पिङको समयमा गुफाको पक्षलाई कसरी समर्थन गरिन्छ भन्ने कुरालाई प्रभाव पार्छ।
- कोर प्लेट:कोर इन्सर्ट वा कोर-फर्मिङ सुविधाहरू राख्छ। यसले बारम्बार उत्पादन चक्रहरूमा गुहा प्लेटसँग डिजाइन गरिएको सम्बन्ध कायम गर्नुपर्छ।
- समर्थन प्लेट:कोर-साइड असेंबलीलाई बलियो बनाउँछ र इंजेक्शन दबाबमा झुकाउन प्रतिरोध गर्न मद्दत गर्दछ। आवश्यक मोटाई र समर्थन व्यवस्था अनुमानित क्षेत्र, गुहा लेआउट, र अपेक्षित मोल्डिंग भारहरूमा निर्भर गर्दछ।
- स्पेसर ब्लकहरू:इजेक्टर असेंबली यात्रा गर्नको लागि आवश्यक ठाउँ सिर्जना गर्नुहोस्। तिनीहरूको आयामहरूले उपलब्ध इजेक्शन स्ट्रोक निर्धारण गर्दछ र भागहरू चल्नको लागि पर्याप्त क्लियरेन्स अनुमति दिनुपर्छ।
- इजेक्टर रिटेनर प्लेट र इजेक्टर प्लेट:इजेक्टर पिन, आस्तीन, र अन्य इजेक्शन तत्वहरू समात्नुहोस् र ड्राइभ गर्नुहोस्। तिनीहरूको आन्दोलन समानान्तर र हस्तक्षेपबाट मुक्त हुनुपर्छ।
- तल clamping प्लेट:मोल्डको मुभिङ साइडलाई गतिशील प्लेटमा जडान गर्दछ र आवश्यक माउन्टिङ र सपोर्ट इन्टरफेस प्रदान गर्दछ।
यी प्लेटहरू जडान गरिएको मेकानिकल प्रणालीको रूपमा काम गर्छन्। उदाहरण को लागी, समर्थन प्लेट को मोटाई बढ्दै विक्षेपन को प्रतिरोध को सुधार गर्न सक्छ, तर यसले समग्र मोल्ड उचाई र उपलब्ध मेसिन स्पेस लाई पनि असर गर्छ। त्यसैगरी, स्पेसर ब्लकको उचाइ परिवर्तन गर्दा इजेक्टर स्ट्रोक र रिटर्न कम्पोनेन्टहरूका लागि उपलब्ध कोठालाई प्रभाव पार्न सक्छ। त्यसैले डिजाइन समीक्षाले प्लेटहरूको पूर्ण स्ट्याक-अपलाई विचार गर्नुपर्छ, प्रत्येक प्लेटलाई स्वतन्त्र खरिद वस्तुको रूपमा व्यवहार नगर्नुहोस्।
कुन सामग्री र कठोरता विशिष्टताहरू सान्दर्भिक छन्?
सामग्री चयनले प्रत्येक प्लेटमा राखिएको मेकानिकल मागहरू प्रतिबिम्बित गर्नुपर्छ। Moldburger Mold Industry Co. Ltd. बाट प्रकाशित ProSeries मोल्ड-बेस जानकारीले P20 पूर्व-कठोर स्टील र 1.2311 ग्रेड स्टिललाई आधार सामग्री विकल्पहरूको रूपमा पहिचान गर्दछ। सूचीबद्ध कठोरता 28 देखि 32 HRC हो, 965 देखि 1200 N/mm² को तन्य शक्ति र 800 N/mm² को न्यूनतम उपज बल। यी मानहरूले भनिएको ProSeries कन्फिगरेसनको मूल्याङ्कन गर्न सन्दर्भ प्रदान गर्दछ, तर खरिदकर्ताहरूले सामग्री प्रमाणपत्र र सटीक अर्डरमा लागू हुने विशिष्टता पुष्टि गर्नुपर्छ।
| कम्पोनेन्ट | प्रकाशित सामग्री | प्रकाशित कठोरता | सूचीबद्ध सतह अवस्था |
| क्ल्याम्पिङ प्लेट ए र बी | P20 / 1.2311 | 28 देखि 32 HRC | ग्राउन्ड र पॉलिश |
| समर्थन प्लेट एस | 1045 कार्बन स्टील | 18 देखि 22 HRC | जमिन |
| इजेक्टर हाउसिंग सी र डी | P20 / 1.2311 | 28 देखि 32 HRC | जमिन |
| गाईड स्तम्भ र बुशिंग | SUJ2 असर इस्पात | 58 देखि 62 HRC | कडा र जमीन |
| इजेक्टर पिनहरू | SKD61 / H13 उपकरण इस्पात | 48 देखि 52 HRC | सटीक जमीन |
सामान्य-उद्देश्य मोल्डको लागि, P20 प्रायः चयन गरिन्छ किनभने यसले मेसिनेबिलिटी, पॉलिशबिलिटी, र मेकानिकल प्रदर्शनको व्यावहारिक सन्तुलन प्रदान गर्दछ। उच्च-तनाव टुलिङलाई फरक स्टील ग्रेड वा थप पर्याप्त समर्थन व्यवस्था आवश्यक पर्दछ। सामाग्री छनोट पनि मोल्डिंग राल लागि खाता हुनुपर्छ। ग्लास-फाइबर-प्रबलित प्लास्टिकहरू, उदाहरणका लागि, मोल्ड सतहहरू र चल्ने घटकहरूमा अपघर्षक पहिरन बढाउन सक्छ। संक्षारक वा नमी-संवेदनशील प्रशोधन वातावरणले चयन गरिएका क्षेत्रहरूमा जंग-प्रतिरोधी सामग्रीहरूको लागि कल गर्न सक्छ।
कसरी मोल्ड-आधार आयामहरू मेसिनसँग मिल्नुपर्छ?
भौतिक अनुकूलता भौतिक गुणस्तर जत्तिकै महत्त्वपूर्ण छ। मोल्ड आधार मेसिनको प्लेटन आयामहरू र टाई-बार स्पेसिङ भित्र फिट हुनुपर्छ, जबकि यसको पत्ता लगाउने घण्टी, माउन्टिङ प्वालहरू, समग्र उचाइ, र इजेक्टर इन्टरफेस मेसिनको विशिष्टतासँग मिल्नुपर्छ। मोल्ड डिजाइनरले उपलब्ध डेलाइट, अधिकतम खोल्ने स्ट्रोक, न्यूनतम मोल्ड मोटाई, र मेसिनको क्ल्याम्पिङ क्षमतालाई पनि विचार गर्न आवश्यक छ।
ProSeries प्रकाशित साइज म्याट्रिक्सले पाँच सन्दर्भ कन्फिगरेसनहरू प्रदान गर्दछ। तलका आंकडाहरूले सूचीबद्ध प्लेट आयामहरू र समग्र उचाइको वर्णन गर्दछ, प्रत्येक अनुकूलित मोल्ड आधारको लागि विश्वव्यापी आकार दायरा होइन।
| आधार आकार | एक प्लेट मोटाई | बी प्लेट मोटाई | S प्लेट मोटाई | समग्र उचाइ |
| 1515 | ५० मिमी | ५० मिमी | 25 मिमी | 146 मिमी |
| 2020 | ६० मिमी | ६० मिमी | ३० मिमी | 181 मिमी |
| 2525 | 70 मिमी | 70 मिमी | 35 मिमी | 216 मिमी |
| 3030 | 80 मिमी | 80 मिमी | 40 मिमी | 251 मिमी |
| 3535 | ९० मिमी | ९० मिमी | 45 मिमी | 286 मिमी |
उद्धरण समीक्षा गर्दा, हाम्रो ईन्जिनियरिङ् टोलीले मोल्ड रेखाचित्र, मेसिन मोडेल, राल जानकारी, गुहा व्यवस्था, र अपेक्षित उत्पादन मात्रा प्राप्त गर्नुपर्छ। यी विवरणहरूले मानक कन्फिगरेसन उपयुक्त छ कि छैन वा प्लेट मोटाई, समर्थन स्थिति, कूलिंग लेआउटहरू, वा माउन्टिङ विवरणहरू परिमार्जन आवश्यक छ कि छैन भनेर स्थापित गर्न मद्दत गर्दछ। Moldburger Mold Industry Co., Ltd ले इन्जेक्सन मोल्डिङ एप्लिकेसनहरूको लागि मोल्ड-बेस विकल्पहरू प्रदान गर्दछ, र खरिदकर्ताहरूले उत्पादन सुरु हुनु अघि अन्तिम रेखाचित्र र सामग्री तालिका पुष्टि गर्नुपर्छ।
कुन मानक कम्पोनेन्टहरू पङ्क्तिबद्धता, आन्दोलन, र इजेक्शन नियन्त्रण गर्छन्?
मानक कम्पोनेन्टहरू प्रायः मुख्य मोल्ड प्लेटहरू भन्दा साना हुन्छन्, तर पुनरावृत्तिमा तिनीहरूको प्रभाव पर्याप्त हुन्छ। तिनीहरूले खोल्ने र बन्द गर्ने आन्दोलनलाई मार्गदर्शन गर्छन्, मोल्ड आधाहरूलाई अभिप्रेत सम्बन्धमा राख्नुहोस्, मोल्ड गरिएको उत्पादनलाई छोड्नुहोस्, र चलिरहेको एसेम्बलीहरूलाई अनावश्यक विस्थापनबाट बचाउनुहोस्। एक मोल्डमा कडा आधार र सही तरिकाले मेसिन गरिएको गुहा हुन सक्छ जबकि अझै विसंगत भागहरू उत्पादन गर्दा यसको मार्गनिर्देशन वा इजेक्शन कम्पोनेन्टहरू गलत रूपमा निर्दिष्ट गरिएको छ।
मानक घटकहरूको चयन मोल्डको आन्दोलन र कार्यात्मक आवश्यकताहरूसँग सुरु हुनुपर्छ। साधारण दुई-प्लेट मोल्डले पारम्परिक गाईड पिलर र इजेक्टर पिनको साथ बुशिङ व्यवस्था प्रयोग गर्न सक्छ। गहिरो रिबहरू, बेलनाकार सुविधाहरू, अन्डरकटहरू, वा नाजुक कस्मेटिक सतहहरू भएको मोल्डमा इजेक्टर आस्तीन, लिफ्टरहरू, पहिरन प्लेटहरू, वा थप गाईडिङ र लक गर्ने तत्वहरू आवश्यक पर्दछ। यी कम्पोनेन्टहरूको संख्या र व्यवस्था मोल्ड डिजाइनको समयमा निर्धारण गरिनुपर्छ।
गाईड पिलर र गाईड बुशिङ किन आवश्यक छ?
गाईड पिलर र गाईड बुशिङहरूले खोल्ने र बन्द गर्दा चल्ने र स्थिर मोल्ड आधाहरूको सापेक्ष स्थिति नियन्त्रण गर्दछ। तिनीहरूको उद्देश्य गुफा र कोर भेट्नु अघि विधानसभालाई सही स्थितिमा मार्गदर्शन गर्नु हो। सही मार्गदर्शनले असमान सम्पर्क कम गर्न, विभाजन सतहहरू सुरक्षित गर्न र धेरै मोल्डिङ चक्रहरूमा दोहोर्याउन मिल्ने पङ्क्तिबद्धता कायम राख्न मद्दत गर्छ।
एक सामान्य गाइड प्रणालीले मोल्डको एक छेउमा कडा स्तम्भहरू र अर्कोमा मिल्दो बुशिङहरू समावेश गर्दछ। दुई कम्पोनेन्टहरू बीचको फिटले अत्यधिक पार्श्व खेल सीमित गर्दा सहज गतिलाई अनुमति दिनुपर्छ। धेरै ठूलो भएको क्लियरेन्सले अवांछित आन्दोलनलाई अनुमति दिन सक्छ र गलत संरेखणको जोखिम बढाउन सक्छ। धेरै तंग भएको फिटले घर्षण, तातो उत्पादन, स्कोरिंग, वा जबरजस्ती निम्त्याउन सक्छ, विशेष गरी जब स्नेहन अपर्याप्त छ वा मोल्ड प्रदूषणमा परेको छ।
प्रकाशित ProSeries स्पेसिफिकेशनले 58 देखि 62 HRC को कठोरता र कडा र ग्राउन्ड फिनिशको साथ गाईड पिलर र बुशिङका लागि SUJ2 बेरिङ स्टिल पहिचान गर्छ। यो सूचीबद्ध कन्फिगरेसनको लागि अर्थपूर्ण सामग्री र कठोरता सन्दर्भ हो। यद्यपि, खरिदकर्ताहरूले कम्पोनेन्ट रेखाचित्रमा वास्तविक स्तम्भ व्यास, कार्य लम्बाइ, बुशिंग लम्बाइ, फिट वर्ग, सतह खुरदरापन, स्नेहन व्यवस्था, र आयामी सहिष्णुताहरू पनि जाँच गर्नुपर्छ।
गाईड प्रणालीहरू मोल्डको आकार र वजनको वरिपरि डिजाइन गरिनु पर्छ। असमान लोडिङ प्रबन्ध गर्न ठूला मोल्डहरूलाई थप गाईड तत्वहरू वा पूरक पङ्क्तिबद्ध सुविधाहरू चाहिन्छ। साइड कार्यहरू भएका मोल्डहरूमा, डिजाइनरले यो पनि सुनिश्चित गर्नुपर्दछ कि गाईड पिलरहरू, कोण पिनहरू, स्लाइडरहरू, र लकिङ ब्लकहरूले खोल्ने क्रममा हस्तक्षेप गर्दैनन्। निर्धारित मोल्ड मर्मतसम्भारको क्रममा पहिरन र स्नेहन अवस्थाको लागि मार्गदर्शक प्रणाली निरीक्षण गरिनु पर्छ।
इजेक्टर पिन र आस्तीनले भाग रिलीजलाई कसरी असर गर्छ?
इजेक्शन प्रणालीले चिसो र मोल्ड खोलिसकेपछि कोरबाट मोल्ड गरिएको घटक हटाउँछ। इजेक्टर पिनहरू सामान्यतया भागको उपयुक्त क्षेत्रहरूमा धकेल्न प्रयोग गरिन्छ, जबकि इजेक्टर आस्तीनहरू बेलनाकार मालिकहरू वा कोर पिनहरू वरपर उपयोगी हुन्छन् जहाँ वरपरको सम्पर्क सतह आवश्यक हुन्छ। छनोट भाग ज्यामिति, भित्ता मोटाई, मस्यौदा कोण, सामग्री संकुचन, र स्वीकार्य इजेक्शन चिन्हहरूको स्थानमा निर्भर गर्दछ।
इजेक्टर पिन प्लेसमेन्ट एक डिजाइन निर्णय हो, पिन समान रूपमा वितरण गर्ने कुरा मात्र होइन। बललाई दृश्यात्मक चिन्हहरू, विरूपण, वा तनाव सेतोपन नछोडिकन इजेक्शन लोडलाई सामना गर्न सक्ने क्षेत्रहरूमा लागू गरिनु पर्छ। पातलो पर्खालहरू र साँघुरो रिबहरूलाई बाक्लो संरचनात्मक खण्डहरूबाट फरक इन्जेक्शन व्यवस्था आवश्यक पर्दछ। यदि भागले कोरलाई कडा रूपमा समात्छ भने, डिजाइनरले प्रभावकारी इजेक्शन क्षेत्र बढाउन वा मस्यौदा र सतह समाप्तिलाई परिमार्जन गर्न आवश्यक हुन सक्छ केही भारी लोड गरिएका पिनहरूमा भर पर्नुको सट्टा।
इजेक्टर पिनहरू सीधा, सही रूपमा जडान गरिएको, र पर्याप्त रूपमा समर्थित हुनुपर्छ। अत्यधिक असमर्थित लम्बाइले झुकाउने जोखिम बढाउन सक्छ। गलत पिन उचाइले साक्षी चिन्हहरू वा असमान रिलीज सिर्जना गर्न सक्छ, जबकि खराब पङ्क्तिबद्धताले पिनलाई यसको प्वालमा रगड्न सक्छ। इजेक्टर आस्तीनहरूलाई केन्द्रितता र चलिरहेको क्लियरेन्समा समान ध्यान चाहिन्छ किनभने तिनीहरू कोर पिनको वरिपरि काम गर्छन् र इजेक्शनको समयमा साइड लोडहरूमा पर्दाफास हुन सक्छ।
प्रकाशित ProSeries कन्फिगरेसनको लागि, सूचीबद्ध इजेक्टर पिन सामग्री SKD61 H13 उपकरण स्टील हो, 48 देखि 52 HRC को कठोरता र एक सटीक-ग्राउन्ड फिनिशको साथ। यस विनिर्देशलाई प्रत्येक इजेक्टर पिन वा स्लिभले एउटै ग्रेड प्रयोग गर्दछ भन्ने धारणाको सट्टा उल्लिखित उत्पादन कन्फिगरेसनको सन्दर्भको रूपमा व्यवहार गर्नुपर्छ। खरीददारहरूले व्यास, लम्बाइ, टाउको शैली, टिप ज्यामिति, कठोरता, र अनुप्रयोगको लागि आवश्यक कुनै विशेष कोटिंग वा सतह उपचार पुष्टि गर्नुपर्छ।
कुन अन्य अवयवहरूले मोल्ड आन्दोलन प्रणाली पूरा गर्दछ?
भरपर्दो मोल्ड अपरेशन प्राप्त गर्न धेरै अतिरिक्त कम्पोनेन्टहरू आवश्यक हुन सक्छ। तिनीहरूको प्रयोग मोल्ड वास्तुकला र मोल्ड उत्पादन को प्रकार मा निर्भर गर्दछ।
- फिर्ता पिनहरू:मोल्ड बन्द भएपछि इजेक्टर एसेम्बलीलाई यसको मूल स्थितिमा फर्काउन मद्दत गर्नुहोस्। तिनीहरूको लम्बाइ र सम्पर्क व्यवस्था इजेक्टर प्लेट डिजाइन अनुरूप हुनुपर्छ।
- स्प्रिङ्स:चयन गरिएका संयन्त्रहरूमा फिर्ता बल वा नियन्त्रित आन्दोलन प्रदान गर्नुहोस्। वसन्त चयनले काम गर्ने भार, कम्प्रेसन दायरा, थकान जीवन, सञ्चालन तापमान, र उपलब्ध स्थापना ठाउँलाई विचार गर्नुपर्छ।
- घण्टी पत्ता लगाउँदै:मोल्डलाई इन्जेक्शन मेसिनको नोजल र पत्ता लगाउने ओपनिङसँग सापेक्ष राख्छ। यसको आयामहरू मेसिनको इन्टरफेस र मोल्डको स्प्रू व्यवस्थासँग मेल खानुपर्छ।
- स्प्रू बुशिंग:मोल्ड रनर प्रणालीमा मेसिन नोजलबाट पग्लिएको प्लास्टिकको लागि प्रवेश मार्ग प्रदान गर्दछ। नोजल त्रिज्या, छिद्र आयामहरू, र सिट ज्यामिति उपयुक्त हुन आवश्यक छ।
- प्लेटहरू लगाउनुहोस्:स्लाइडरहरू र अन्य गतिशील मोल्ड मेकानिजमहरू जस्ता क्षेत्रहरूमा स्लाइडिङ सम्पर्क सतहहरू सुरक्षित गर्नुहोस्। तिनीहरू प्रतिस्थापन गर्न सकिन्छ जब पहिरन अस्वीकार्य स्तरमा पुग्छ, अधिक महँगो मोल्ड संरचनाहरू जोगाउन मद्दत गर्दछ।
- गाइड सामान:विशेष मोल्ड लेआउटहरूको लागि अतिरिक्त गाइडहरू, स्टपहरू, र पङ्क्तिबद्धता कम्पोनेन्टहरू समावेश हुन सक्छ। सही कन्फिगरेसनले अनुमोदित मोल्ड रेखाचित्रलाई पछ्याउनु पर्छ।
- ताला र सीमित घटकहरू:मोल्ड आन्दोलनको चयन गरिएका चरणहरू नियन्त्रण गर्नुहोस् वा तिनीहरूलाई आवश्यक पर्ने डिजाइनहरूमा स्थिति निर्धारण कार्यहरू प्रदान गर्नुहोस्।
- सिल र प्लगहरू:कूलिंग च्यानल र तरल सर्किट आवश्यकताहरू समर्थन गर्नुहोस् जहाँ मोल्ड डिजाइन द्वारा निर्दिष्ट गरिएको छ। तिनीहरूको सामग्री र दबाव मूल्याङ्कन अपरेटिङ अवस्थाहरूको लागि उपयुक्त हुनुपर्छ।
प्रत्येक मोल्डलाई यस सूचीमा प्रत्येक घटक आवश्यक पर्दैन। उदाहरणका लागि, आधारभूत मोल्डलाई लिफ्टर वा जटिल लकिङ ब्लकहरू आवश्यक नहुन सक्छ, जबकि साइड अन्डरकटहरू भएको मोल्डले आफ्नो चाल अनुक्रम पूरा गर्न स्लाइडर, कोण पिन र पहिरन प्लेटहरूमा निर्भर हुन सक्छ। कम्पोनेन्ट सूची मोल्ड असेंबली रेखाचित्र र सामग्रीको बिलबाट उत्पन्न हुनुपर्छ, प्रत्येक भागलाई स्पष्ट प्रकार्य र सन्दर्भ नम्बर तोकिएको छ।
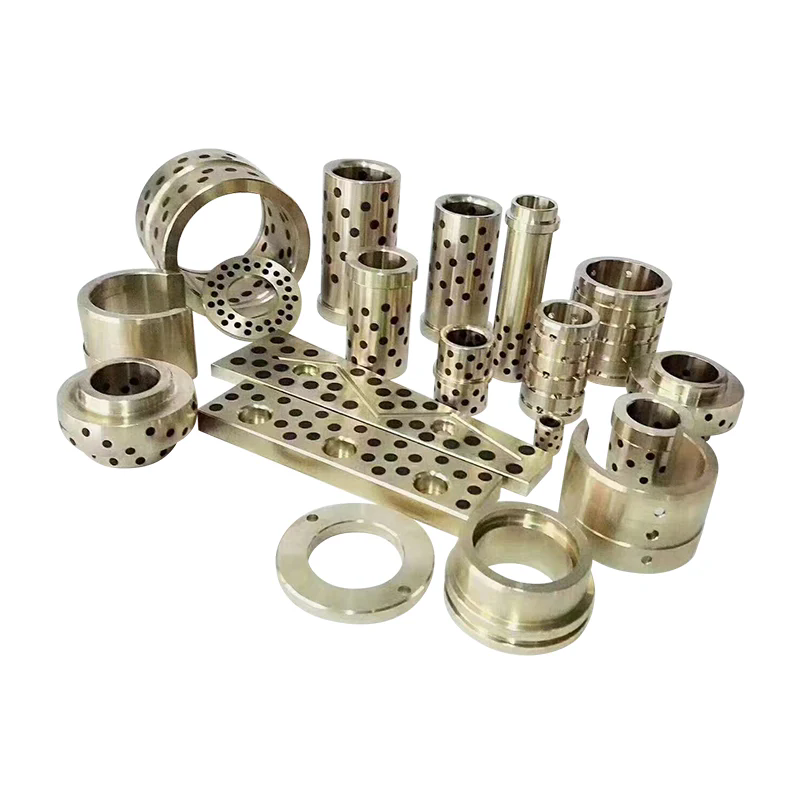
Moldburger Mold Industry Co., Ltd ले यसको मोल्ड कम्पोनेन्ट कोटीहरूमा गाइड पिलरहरू र पहिरन प्लेटहरू, गाइडहरू र अन्य मोल्ड सामानहरू, र इजेक्टर पिन र इजेक्टर स्लिभहरू सूचीबद्ध गर्दछ। यी भागहरू सोर्सिङ गर्दा, हाम्रो खरिद विशिष्टताले कम्पोनेन्ट प्रकार, रेखाचित्र नम्बर, सामग्री, कठोरता, आयाम, सतह उपचार, र मात्रा पहिचान गर्नुपर्छ। यसले भिजुअल रूपमा समान कम्पोनेन्टहरू बीचको अस्पष्टता कम गर्दछ जुन फरक कार्यात्मक आवश्यकताहरू हुन सक्छ।
सामग्री, सहिष्णुता, र निर्माण गुणस्तर कसरी मूल्याङ्कन गर्नुपर्छ?
परिशुद्धता सामग्रीको नाम वा मेसिनको सूचीले मात्र स्थापित हुँदैन। यो डिजाइन आवश्यकताहरू, कच्चा माल अवस्था, मेसिन प्रक्रियाहरू, गर्मी उपचार, पीस, विधानसभा, र निरीक्षण बीच एक नियन्त्रित सम्बन्ध को परिणाम हो। एक कम्पोनेन्टले यसको नाममात्र आयामहरू पूरा गर्न सक्छ तर अझै पनि खराब प्रदर्शन गर्दछ यदि यसको समतलता, समानान्तरता, एकाग्रता, कठोरता, वा सतह समाप्त अनुप्रयोगको लागि अनुपयुक्त छ। त्यसैले खरिदकर्ताहरूले उत्पादन विनिर्देशको साथमा निर्माण र निरीक्षण आवश्यकताहरूको मूल्याङ्कन गर्नुपर्छ।
कम्पोनेन्ट प्रकार्यहरूसँग इस्पात ग्रेडहरू कसरी मिल्नुपर्छ?
विभिन्न मोल्ड कम्पोनेन्टहरूले मेकानिकल तनाव र पहिरनको विभिन्न रूपहरू अनुभव गर्छन्। ठूलो प्लेटले संरचनात्मक समर्थन प्रदान गर्नुपर्छ र यसको ज्यामिति कायम गर्नुपर्छ। एक गाईड स्तम्भले बारम्बार स्लाइडिङ सम्पर्क अनुभव गर्दछ। एक इजेक्टर पिन कम्प्रेसिभ बल, घर्षण, र दोहोर्याइएको आन्दोलनको लागि खुला छ। प्रत्येक कम्पोनेन्टको लागि एउटा सामग्री चयन गर्दा यी फरक अपरेटिङ सर्तहरूलाई बेवास्ता हुनेछ।
Moldburger Mold Industry Co. Ltd. द्वारा प्रकाशित उत्पादन जानकारीले P20, 4140, H13, स्टेनलेस स्टील, र S7 सहित मोल्ड-बेस अनुप्रयोगहरूको लागि धेरै स्टील विकल्पहरू पहिचान गर्दछ। सूचीबद्ध विवरणहरूले P20 लाई सामान्य-उद्देश्य मोल्ड अनुप्रयोगहरू र राम्रो मेसिनबिलिटी, 4140 बल र कठोरताको साथ, H13 लाई गर्मी प्रतिरोध, क्षरण प्रतिरोधको साथ स्टेनलेस स्टील, र प्रभाव प्रतिरोधको साथ S7 सम्बद्ध गर्दछ। यी चयन सन्दर्भहरू हुन्, विनिमेय ग्यारेन्टीहरू होइनन्। सही ग्रेड कम्पोनेन्ट, राल, प्रशोधन तापमान, अपेक्षित पहिरन, र मर्मत आवश्यकताहरूमा निर्भर गर्दछ।
उदाहरणका लागि, P20 धेरै सामान्य-उद्देश्य प्लेटहरूको लागि उपयुक्त हुन सक्छ, जबकि H13 लाई प्रायः उच्च थर्मल मागहरू वा विशिष्ट पहिरन अवस्थाहरूले यसको प्रयोगलाई जायज ठहराउने ठाउँमा विचार गरिन्छ। एक स्टेनलेस ग्रेड अनुप्रयोगहरूमा सान्दर्भिक हुन सक्छ जहाँ जंग प्रतिरोध महत्त्वपूर्ण छ, तर सही ग्रेड र गर्मी उपचार अझै पनि पुष्टि गर्न आवश्यक छ। खरिदकर्ताले प्लेटको आधारभूत सामग्री र इन्सर्टहरू, गाइड एलिमेन्टहरू, इजेक्टरहरू, र पहिरन कम्पोनेन्टहरूका लागि प्रयोग गरिने सामग्रीहरू बीचको भिन्नता पनि छुट्याउनुपर्दछ।
गर्मी उपचार अर्को महत्त्वपूर्ण विचार हो। कठोरताले इन्डेन्टेसन र पहिरनको प्रतिरोधलाई असर गर्छ, तर कठोरता एक्लैले कठोरता, आयामी स्थिरता, वा क्र्याकिंगको प्रतिरोधलाई वर्णन गर्दैन। यदि कुनै कम्पोनेन्ट रफ मेसिनिङ पछि कडा बनाइयो भने, उत्पादन योजनाले सम्भावित विकृति र फिनिश ग्राइन्डिङको आवश्यकताको लागि जिम्मेवार हुनुपर्छ। क्लोज फिट चाहिने कम्पोनेन्टहरूका लागि, निरीक्षण अन्तिम मेसिनिङ र तातो उपचार चरणहरू पछि मात्र हुनुपर्दछ, तिनीहरू अघि मात्र होइन।
कुन आयामी सहिष्णुताहरू नजिकको ध्यानको योग्य छन्?
मोल्ड रेखाचित्रमा प्रत्येक आयामको समान कार्यात्मक महत्त्व हुँदैन। प्लेटको समग्र लम्बाइ र चौडाइमा अपेक्षाकृत फराकिलो सहिष्णुता हुन सक्छ, जबकि गाइड प्वालहरू, सुविधाहरू पत्ता लगाउने, पकेटहरू घुसाउनुहोस्, र स्लाइडिङ इन्टरफेसहरूलाई धेरै नजिकको नियन्त्रण आवश्यक हुन सक्छ। एक उपयोगी निरीक्षण योजनाले महत्वपूर्ण-देखि-कार्य आयामहरू पहिचान गर्दछ र तिनीहरूलाई कसरी मापन गरिनेछ भनेर परिभाषित गर्दछ।
ध्यान आवश्यक पर्ने विशिष्ट क्षेत्रहरू समावेश छन्:
- प्लेट समतलता र समानान्तरता:मोल्ड कसरी बन्द हुन्छ र कसरी क्ल्याम्पिङ लोडहरू एसेम्बलीमा वितरण गरिन्छ भन्ने कुरालाई प्रभाव पार्नुहोस्।
- गाइड प्वाल स्थिति:गाइड प्रणाली र गुहा र कोर प्लेटहरू बीचको सम्बन्ध निर्धारण गर्दछ।
- गाइड स्तम्भ व्यास र सीधापन:चलिरहेको फिट, घर्षण, र दोहोर्याउन मिल्ने पङ्क्तिबद्धतालाई असर गर्नुहोस्।
- पकेट आयाम सम्मिलित गर्नुहोस्:गुफा र कोर इन्सर्टहरू अवस्थित र सही रूपमा राख्न सकिन्छ कि भनेर निर्धारण गर्नुहोस्।
- इजेक्टर प्वाल स्थिति र व्यास:पिन चलाउने र रगड्ने वा सिजर हुने जोखिमलाई असर गर्छ।
- विभाजन सतह अवस्था:मोल्ड बन्द हुने र कमजोर सम्पर्क वा क्षतिको कारण फ्ल्याशको जोखिमलाई प्रभाव पार्छ।
- माउन्टिङ र पत्ता लगाउने सुविधाहरू:इन्जेक्शन मेसिन र स्वीकृत मोल्ड डिजाइन मिल्नुपर्छ।
ProSeries मोल्ड-बेस पृष्ठले प्लेटहरू र कम्पोनेन्टहरूका लागि CNC मेशिनिङलाई सूचीकृत गर्दछ र सही पङ्क्तिबद्धता र फिट प्राप्त गर्ने उद्देश्यले निर्माण दृष्टिकोणको वर्णन गर्दछ। एउटा छुट्टै मोल्ड बनाउने स्पेसिफिकेशन पृष्ठले 150 mm x 150 mm देखि 600 mm by 600 mm सम्मको मानक साइज दायरा, Ra 0.4 micrometres को मानक सतह फिनिश, र महत्वपूर्ण आयामहरूमा प्लस वा माइनस 0.01 mm को सहिष्णुता सूचीबद्ध गर्दछ। यी तथ्याङ्कहरू प्रकाशित स्पेसिफिकेशनसँग सम्बन्धित छन् र प्रत्येक मोल्ड-बेस श्रृंखला वा व्यक्तिगत कम्पोनेन्टमा स्वचालित रूपमा लागू हुनु हुँदैन।
अर्को इंजेक्शन मोल्ड आधार पृष्ठले मानक आकारहरू, सतह समाप्त जानकारी, र मोडेल श्रृंखलाहरूको फरक सेट सूचीबद्ध गर्दछ। प्रकाशित उत्पादन पृष्ठहरूले विभिन्न कन्फिगरेसनहरू वर्णन गर्न सक्ने हुनाले, खरिदकर्ताहरूले चयन गरिएको मोडेलको लागि एउटा समेकित रेखाचित्र र विशिष्टता पाना अनुरोध गर्नुपर्छ। अन्तिम उद्धरणले प्रत्येक महत्वपूर्ण आयाममा कुन सहिष्णुता लागू हुन्छ, सतहको नरमपन कसरी मापन गरिन्छ, र निरीक्षण अभिलेखहरू अर्डरसँग आपूर्ति गरिन्छ कि हुँदैन भन्ने कुरा उल्लेख गर्नुपर्छ।
कुन उत्पादन र निरीक्षण प्रक्रियाहरूले पुनरावृत्तिलाई समर्थन गर्दछ?
मेशिन क्षमता तब मात्र सान्दर्भिक हुन्छ जब यो मोल्ड डिजाइन द्वारा आवश्यक आयाम र विशेषताहरु संग जोडिएको छ। सीएनसी मिलिङ र ड्रिलिंग प्लेट प्रोफाइलहरू, प्वालहरू, पकेटहरू, र माउन्टिंग सुविधाहरू उत्पादन गर्न प्रयोग गरिन्छ। प्रेसिजन ग्राइन्डिङले समतलता, समानान्तरता र सतहको अवस्था सुधार गर्न सक्छ। तार EDM प्रोफाइल वा सुविधाहरूको लागि प्रयोग गर्न सकिन्छ जुन पारंपरिक काटन द्वारा उत्पादन गर्न गाह्रो छ। निर्दिष्ट कठोरता प्राप्त गर्न गर्मी उपचार आवश्यक हुन सक्छ, जबकि आयामी निरीक्षणले समाप्त भाग रेखाचित्र अनुरूप छ कि छैन भनेर प्रमाणित गर्दछ।
Moldburger Mold Industry Co., Ltd को कम्पनी प्रोफाइलले Makino, Dawei, र FANUC बाट CNC मेसिनहरू, Makino र Sodick बाट इलेक्ट्रिकल डिस्चार्ज मेसिनहरू, ढिलो तार-फिडिङ मेसिनहरू, ओकामोटो ग्राइन्डरहरू, ल्याथहरू, र हेक्सागन समन्वय नाप्ने उपकरणहरू सूचीबद्ध गर्दछ। यसले 30 डिजाइन इन्जिनियरहरू र 100 भन्दा बढी व्यावसायिक र प्राविधिक कर्मचारीहरूको टोलीलाई पनि रिपोर्ट गर्दछ। यी प्रकाशित स्रोतहरूले कम्पनी द्वारा वर्णन गरिएको उपकरण र कर्मचारीहरूको दायरालाई संकेत गर्दछ, जबकि व्यक्तिगत अर्डरको लागि प्रयोग गरिएको प्रक्रिया यसको वास्तविक निर्माण योजना विरुद्ध पुष्टि गरिनु पर्छ।
एक समन्वय नाप्ने मेसिनलाई ज्यामितीय सुविधाहरू निरीक्षण गर्न र इन्जिनियरिङ रेखाचित्रसँग मापन गरिएका स्थानहरू तुलना गर्न प्रयोग गर्न सकिन्छ। सरल आयामहरूको लागि, क्यालिब्रेटेड गेजहरू, माइक्रोमिटरहरू, बोर गेजहरू, उचाइ गेजहरू, र सतहको नरमपन उपकरणहरू उपयुक्त हुन सक्छन्। जाँच गर्ने सहिष्णुता र ज्यामिति अनुसार निरीक्षण विधि चयन गर्नुपर्छ। मापन परिणाम तब मात्र अर्थपूर्ण हुन्छ जब उपकरणमा उपयुक्त रिजोल्युसन, क्यालिब्रेसन स्थिति, र परिभाषित मापन प्रक्रिया हुन्छ।
गुणस्तर कागजातमा आदर्श रूपमा सामग्री प्रमाणपत्र, निर्दिष्ट गरिएको कठोरता रिपोर्ट, महत्वपूर्ण सुविधाहरूको लागि आयामी निरीक्षण परिणामहरू, र रेखाचित्र द्वारा आवश्यक कुनै विशेष प्रक्रियाको रेकर्ड समावेश हुनुपर्छ। बारम्बार अर्डरहरूको लागि, अनुमोदित रेखाचित्रहरू र निरीक्षण मापदण्डहरू कायम राख्नाले ब्याचहरू बीच स्थिरता कायम राख्न मद्दत गर्दछ। यदि एक कम्पोनेन्ट अवस्थित भाग प्रतिस्थापन गर्ने उद्देश्य हो भने, खरिदकर्ताले मूल रेखाचित्र वा प्रमाणित नमूना प्रदान गर्नुपर्छ र अघिल्लो संशोधनबाट कुनै परिवर्तनहरू पहिचान गर्नुपर्छ।
कसरी खरीददारहरूले सोर्सिङ र विधानसभा जोखिम कम गर्न सक्छन्?
खरीद टोलीहरूले प्राय: एकाइ मूल्य र डेलिभरी समय द्वारा मोल्ड कम्पोनेन्टहरू तुलना गर्छन्। ती कारकहरू महत्त्वपूर्ण छन्, तर तिनीहरू अनुकूलता, निरीक्षण आवश्यकताहरू, र उत्पादन अवरोधको लागत विरुद्ध मूल्याङ्कन गरिनु पर्छ। कम लागतको गाईड कम्पोनेन्ट जसले समय भन्दा पहिले लगाउँछ पङ्क्तिबद्ध समस्याहरू, मर्मत कार्य, र मोल्डेड भागहरू अस्वीकार गर्न सक्छ। सही रूपमा निर्दिष्ट कम्पोनेन्टको उच्च खरिद मूल्य हुन सक्छ तर यसले डाउनटाइम र प्रतिस्थापन आवृत्ति घटाउँछ भने राम्रो जीवनचक्र मूल्य प्रस्ताव गर्दछ।
अर्डर राख्नु अघि, निम्न प्राविधिक समीक्षा बिन्दुहरू प्रयोग गर्नुहोस्:
- मोल्ड प्रकार, प्लेट व्यवस्था, र मेसिन इन्टरफेस पुष्टि गर्नुहोस्।
- नवीनतम स्वीकृत मोल्ड विधानसभा रेखाचित्र र घटक रेखाचित्र प्रदान गर्नुहोस्।
- सामग्री ग्रेड, कठोरता आवश्यकताहरू, र गर्मी उपचार अवस्थाहरू पहिचान गर्नुहोस्।
- महत्वपूर्ण आयामहरू, ज्यामितीय सहिष्णुताहरू, र सतहको नरमपन निर्दिष्ट गर्नुहोस्।
- कम्पोनेन्टहरूले DME, HASCO, FUTABA, वा अर्को मनोनित मापदण्डको पालना गर्नुपर्छ कि छैन भनी पुष्टि गर्नुहोस्।
- अवस्थित मोल्ड भागहरू र अभिप्रेत प्रतिस्थापन कम्पोनेन्टहरूसँग आदानप्रदान योग्यता जाँच गर्नुहोस्।
- निरीक्षण कागजातहरू, प्याकेजिङ्ग, पहिचान, र ट्रेसिबिलिटी आवश्यकताहरूमा सहमत हुनुहोस्।
- मेशिन, तातो उपचार, पीस, र अन्तिम निरीक्षण सम्बन्धमा वितरण तालिका समीक्षा गर्नुहोस्।
आपूर्तिकर्ता द्वारा प्रकाशित इंजेक्शन मोल्ड आधार जानकारी DME, HASCO, र FUTABA अनुकूलता सन्दर्भ गर्दछ। खरीददारहरूले अझै पनि निर्दिष्ट मानक श्रृंखला र आयामहरू आवश्यक पहिचान गर्नुपर्छ। वाक्यांश "अन्तर्राष्ट्रिय मानक" आफैमा पर्याप्त छैन किनभने विभिन्न प्रणालीहरूले फरक आयामहरू, फिटहरू, र घटक सम्मेलनहरू प्रयोग गर्न सक्छन्। हाम्रो प्राविधिक खरिद कागजातहरूले मानक, भाग नम्बर, र संशोधन निर्दिष्ट गर्नुपर्छ जहाँ परिवर्तनशीलता आवश्यक छ।
अनुकूलन परियोजनाहरूको लागि, Moldburger Mold Industry Co., Ltd. लाई रेखाचित्र समीक्षा गर्ने, आवश्यक प्लेट र कम्पोनेन्ट कन्फिगरेसन निर्माण गर्ने र सान्दर्भिक गुणस्तर जानकारी प्रदान गर्ने क्षमतामा मूल्याङ्कन गर्न सकिन्छ। हाम्रो कारखाना समन्वयले उत्पादन अघि प्राविधिक प्रश्नहरू समाधान गर्नमा ध्यान केन्द्रित गर्नुपर्छ, विशेष गरी जहाँ अर्डरमा गैर-मानक आयामहरू वा प्रतिस्थापन घटकहरू समावेश छन्। स्पष्ट अनुमोदन प्रक्रियाले मेशिन सुरु गरेपछि परित्याग गर्न सकिने संशोधनहरू रोक्न मद्दत गर्दछ।
निष्कर्ष
एक सटीक इंजेक्शन मोल्ड एक स्थिर मोल्ड आधार र मानक घटक को एक समन्वित सेट मा निर्भर गर्दछ। क्ल्याम्पिङ प्लेटहरू, गुहा र कोर प्लेटहरू, समर्थन प्लेटहरू, स्पेसर ब्लकहरू, र इजेक्टर आवासहरूले संरचनात्मक आधार प्रदान गर्दछ। गाईड पिलर, बुशिङ, इजेक्टर पिन, आस्तीन, रिटर्न पिन, लोकेटिंग रिङ्ग, स्प्रु बुशिङ, र पहिरनका कम्पोनेन्टहरूले सही चाल र भरपर्दो पार्ट रिलिजलाई समर्थन गर्दछ। सामग्री चयन, आयामी नियन्त्रण, मेशिन अनुकूलता, र निरीक्षण अभिलेखहरूले निर्धारण गर्दछ कि यी घटकहरू उद्देश्य अनुसार सँगै काम गर्छन्।
मोल्डबर्गर मोल्ड उद्योग कं, लिमिटेडप्रकाशित सामग्री विशिष्टताहरू, मेसिनिंग स्रोतहरू, र निरीक्षण उपकरणहरू द्वारा समर्थित मोल्ड-आधार र मानक-घटक समाधानहरू प्रदान गर्दछ। यदि तपाइँ नयाँ इंजेक्शन मोल्ड वा सोर्सिङ प्रतिस्थापन घटकहरू विकास गर्दै हुनुहुन्छ भने, हाम्रो टोलीलाई तपाइँको रेखाचित्र, सामग्री आवश्यकताहरू, मेसिन विवरणहरू, र अपेक्षित उत्पादन अवस्थाहरू पठाउनुहोस्। तपाइँको टूलिङ परियोजनाको लागि उपयुक्त कन्फिगरेसन पहिचान गर्न प्राविधिक समीक्षा र उद्धरण अनुरोध गर्नुहोस्।
बारम्बार सोधिने प्रश्नहरू
प्रश्न: मोल्ड आधार र मानक मोल्ड घटकहरू बीच के भिन्नता छ?
A: मोल्ड आधार भनेको गुफा, कोर, गाईडिङ सिस्टम, र इजेक्शन मेकानिज्म समात्ने प्लेटहरू र सहायक तत्वहरूको संरचनात्मक संयोजन हो। मानक मोल्ड कम्पोनेन्टहरू त्यस सभा भित्र वा वरपर स्थापित कार्यात्मक भागहरू हुन्, जस्तै गाइड पिलरहरू, गाइड बुशिंगहरू, इजेक्टर पिनहरू, इजेक्टर आस्तीनहरू, रिटर्न पिनहरू, पत्ता लगाउने घण्टीहरू, र स्प्रू बुशिंगहरू। मोल्ड आधारले संरचनात्मक समर्थन प्रदान गर्दछ, जबकि मानक घटकहरूले पङ्क्तिबद्धता, आन्दोलन, स्थिति, र भाग रिलीज नियन्त्रण गर्दछ। भरपर्दो मोल्ड अपरेशन प्राप्त गर्न दुबै सँगै निर्दिष्ट गरिनु पर्छ।
Q: कुन स्टील सामान्यतया सटीक इंजेक्शन मोल्ड आधारहरूको लागि प्रयोग गरिन्छ?
A: P20 र 1.2311 पूर्व-कठोर इस्पात सामान्यतया सामान्य-उद्देश्य मोल्ड-बेस प्लेटहरूको लागि प्रयोग गरिन्छ किनभने तिनीहरूले machinability र मेकानिकल प्रदर्शनको व्यावहारिक संयोजन प्रस्ताव गर्छन्। अन्य ग्रेडहरू आवेदन अनुसार चयन गर्न सकिन्छ। उदाहरण को लागी, 4140 शक्ति र कठोरता संग सम्बन्धित छ, H13 गर्मी प्रतिरोध संग, स्टेनलेस स्टील जंग प्रतिरोध संग, र S7 प्रभाव प्रतिरोध संग। अन्तिम छनोटले मोल्ड संरचना, राल, सञ्चालन तापमान, पहिरन अवस्था, आवश्यक कठोरता, र आपूर्तिकर्ताको सामग्री कागजातहरू विचार गर्नुपर्छ।
Q: किन गाईड स्तम्भहरू र बुशिंगहरू इंजेक्शन मोल्ड शुद्धतामा महत्त्वपूर्ण छन्?
A: गाईड स्तम्भ र बुशिङहरूले मोल्ड खुल्ने र बन्द हुँदा दुई मोल्ड आधाहरूको सापेक्ष स्थिति नियन्त्रण गर्दछ। सही तरिकाले मिल्दो कम्पोनेन्टहरूले गुफा र कोरलाई इच्छित स्थितिमा भेट्न मद्दत गर्दछ, अनावश्यक आन्दोलनलाई कम गर्न र विभाजन सतहहरू सुरक्षित गर्दछ। तिनीहरूको व्यास, सीधापन, फिट, कठोरता, सतह समाप्त, र स्नेहन आवश्यकताहरू सबैले प्रदर्शनलाई प्रभाव पार्छ। अत्यधिक क्लियरेन्सले मिसाइलमेन्टमा योगदान पुर्याउन सक्छ, जबकि अत्यधिक तंग फिटले बारम्बार सञ्चालनको क्रममा घर्षण, स्कोरिंग, वा जबरजस्ती निम्त्याउन सक्छ।
प्रश्न: प्लास्टिक इंजेक्शन मोल्डको लागि इजेक्टर पिनहरू कसरी चयन गर्नुपर्छ?
A: इजेक्टर पिनहरू मोल्ड गरिएको भागको ज्यामिति, भित्ता मोटाई, सामग्री संकुचन, ड्राफ्ट, र अपेक्षित इजेक्शन प्रतिरोध अनुसार चयन गरिनु पर्छ। तिनीहरूको सम्पर्क स्थानहरूले दृश्यात्मक चिन्हहरू वा अंश विरूपणको कारण बिना रिलीज बल वितरण गर्नुपर्छ। पिन व्यास, लम्बाइ, टाउको शैली, टिप ज्यामिति, कठोरता, र इजेक्टर प्लेट भित्र फिट मोल्ड रेखाचित्र विरुद्ध जाँच गर्नुपर्छ। इजेक्टर आस्तीनहरू बेलनाकार मालिकहरू वा कोर पिनहरू वरपर अधिक उपयुक्त हुन सक्छ जहाँ वरपरको सम्पर्क सतह आवश्यक हुन्छ।
प्रश्न: अनुकूलित मोल्ड आधार अर्डर गर्दा खरीददारहरूले के जानकारी प्रदान गर्नुपर्छ?
A: खरीददारहरूले भर्खरको मोल्ड असेंबली रेखाचित्र, प्लेट आयामहरू, मेशिन मोडेल, टाई-बार स्पेसिंग, प्लेटन विवरणहरू, पत्ता लगाउने औंठी र माउन्टिंग आवश्यकताहरू, इजेक्टर इन्टरफेस, गुहा व्यवस्था, राल प्रकार, र अपेक्षित उत्पादन अवस्थाहरू प्रदान गर्नुपर्छ। आदेशले सामग्रीको ग्रेड, कठोरता, महत्वपूर्ण सहिष्णुता, सतह समाप्त, लागू मापदण्डहरू, र आवश्यक निरीक्षण कागजातहरू पनि निर्दिष्ट गर्नुपर्छ। उद्धरण अघि यो जानकारी प्रदान गर्नाले निर्मातालाई अनुकूलता मूल्याङ्कन गर्न, विशेष मेसिन आवश्यकताहरू पहिचान गर्न, र आयामी वा विधानसभा समस्याहरूको जोखिम कम गर्न मद्दत गर्दछ।
सोधपुछ पठाउनुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।
गोपनीयता नीति